Artykuł sponsorowany
Jak zamknięte kształty druciane i miejsca podparcia wpływają na równą powłokę proszkową
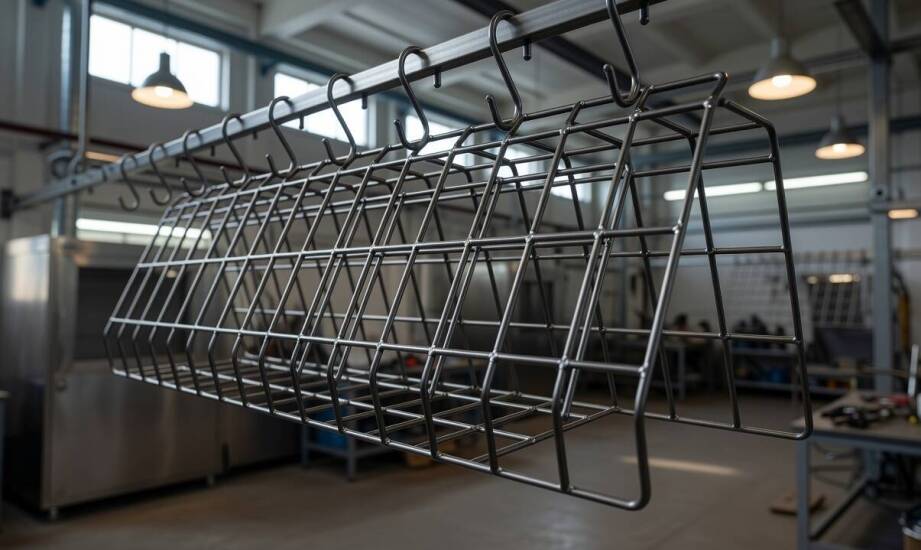
Różnice w grubości i jednorodności powłoki na detalach z drutu rzadko wynikają z błędów samego natrysku elektrostatycznego. Ostateczny wygląd powierzchni definiuje przede wszystkim ukryta geometria elementu, zaplanowane miejsca podparcia oraz jakość wykonanych wcześniej połączeń spawalniczych. Przekazanie do lakierni surowego detalu bez usuniętych wad obróbczych znacząco obniża przyczepność farby i utrudnia budowanie stabilnej warstwy ochronnej.
Przeczytaj również: Dlaczego warto rozmawiać o "Na zachodzie bez zmian" w kontekście współczesnych konfliktów?
Zamknięte pętle i strefy cienia w natrysku proszkowym
Zamknięte pętle druciane oraz ciasne promienie gięcia tworzą fizyczne bariery, do których farba dociera w znacznie mniejszej ilości. Efekt klatki Faradaya sprawia, że cząsteczki naładowane elektrostatycznie omijają wnętrza pętli oraz głębokie zagłębienia w konstrukcji. Zagęszczenie prętów prowadzi do wzajemnego ekranowania poszczególnych elementów. Proszek osadza się wtedy głównie na zewnętrznych powierzchniach obrysu, pozostawiając cienkie lub wręcz puste miejsca wewnątrz formy. W przypadku wyrobów drucianych o skomplikowanej architekturze ten technologiczny problem nasila się szczególnie przy promieniach gięcia wynoszących poniżej kilku średnic bazowego materiału. Zjawisko to wymaga od operatora zmiany kąta natrysku lub zastosowania specjalnych dysz redukujących prędkość strumienia.
Przeczytaj również: Jakie są zalety etykiet z nadrukiem na folii przeźroczystej w e-commerce?
Zgrubienia spoin, ostre końce drutu i obszary przegrzane podczas spawania MIG/MAG zmieniają rozkład ładunku elektrycznego na płaszczyźnie metalu. Spoiny wystające ponad nominalną linię materiału przyciągają nadmierną ilość proszku, co tworzy lokalne, nieestetyczne nadbudowy twardej powłoki. Ostre krawędzie po cięciu mechanicznym oraz punkty o nietypowej gęstości ładunku powodują z kolei powstawanie prześwitów. Miejsca silnie rozgrzane podczas zgrzewania punktowego blach tracą naturalną jednorodność strukturalną. Skutkuje to osłabieniem sił adhezji i nierzadko prowadzi do późniejszego odpryskiwania utwardzonej farby podczas normalnej eksploatacji wyrobu.
Przeczytaj również: Namioty ślubne z dekoracjami – jak stworzyć wymarzoną przestrzeń na wesele?
Przygotowanie detali i punkty zawieszenia przed lakierowaniem
Powtarzalność grubości powłoki zależy ściśle od etapów następujących bezpośrednio po gięciu drutu na maszynach CNC oraz spawaniu. Mechaniczne usunięcie gratu z krawędzi oraz zeszlifowanie śladów zgrzein zapobiega odkładaniu się grubych warstw polimeru. Dokładne chemiczne odtłuszczenie eliminuje z kolei te obszary, w których nakładany proszek swobodnie zsuwa się z powierzchni metalu. Bez rygorystycznego wdrożenia tych czynności przygotowawczych nawet precyzyjnie ustawione napięcie w kabinie lakierniczej nie daje szansy na ułożenie jednolitej warstwy. Oczyszczona struktura metalu stanowi absolutny fundament dla trwałego wiązania cząsteczek w piecu polimeryzacyjnym.
Punkty zawieszenia i miejsca kontaktu z hakami decydują o łatwości wprowadzania proszku do wnętrza skomplikowanego detalu. Niewłaściwie obrane punkty mocowania fizycznie blokują kierunek natrysku lub zostawiają widoczne ślady po zdjęciu zawieszek technologicznych. Śląski przemysł meblarski stawia wysokie wymagania wizualne produktom loftowym, które trafiają do nowoczesnych wnętrz. Wykonując lakierowanie proszkowe w Częstochowie dla tego wymagającego sektora, warsztaty dobierają specjalistyczne uchwyty minimalizujące powierzchnię styku z nagrzanym drutem. Właściwe podwieszenie elementu ułatwia uzyskanie pełnego pokrycia i skutecznie chroni przed powstawaniem punktowych ognisk korozji w miejscach początkowo niedomalowanych.
Praktyka warsztatowa zakładu ATR-METAL udowadnia, że operacje przestrzennego gięcia drutu należy od samego początku planować pod kątem ostatecznego nakładania powłoki ochronnej. Wcześniejsze wyznaczenie otworów lub stref podparcia w systemie CNC przyspiesza pracę lakierników. Konstruktorzy mogą dzięki temu ukryć ślady po hakach w miejscach całkowicie niewidocznych dla ostatecznego użytkownika gotowego wyrobu.
Równomierna powłoka na przestrzennych detalach z drutu wymaga ścisłej koordynacji procesów obróbki mechanicznej i chemicznej. Prawidłowy projekt kształtu minimalizuje problem niedomalowanych stref cienia, a staranne wyrównanie zgrzein stabilizuje rozkład ładunków elektrostatycznych na całej płaszczyźnie elementu. Przeniesienie głównej uwagi na etap wczesnego formowania drutu ułatwia aplikację farby i pozwala uzyskać estetyczną, gładką powłokę bez konieczności powtarzania procesu. Traktowanie malowania jako integralnej części całkowitego cyklu produkcyjnego to sprawdzona metoda na drastyczne obniżenie odsetka braków wizualnych.
Kategorie artykułów
Polecane artykuły

Hala namiotowa czy stały obiekt - co wybrać na magazyn tymczasowy?
Wybór odpowiedniego obiektu do przechowywania towarów jest kluczowy dla efektywności operacyjnej. W artykule omówimy różnice między halami namiotowymi a stałymi obiektami, zwracając uwagę na ich zalety i wady. Przedstawimy także czynniki, które należy wziąć pod uwagę przy podejmowaniu decyzji, czy p

Jak pokonywać trudności napotykane przez dzieci podczas nauki pływania?
Nauka pływania dla dzieci to istotna umiejętność życiowa, jednak może wiązać się z różnymi wyzwaniami. Warto zwrócić uwagę na znaczenie pływania oraz korzyści zdrowotne wynikające z aktywności w wodzie. Rodzice i instruktorzy odgrywają kluczową rolę w pokonywaniu trudności, co pozwala maluchom czerp